杂质泵行业的最新动态
杂质泵 2026-10-03
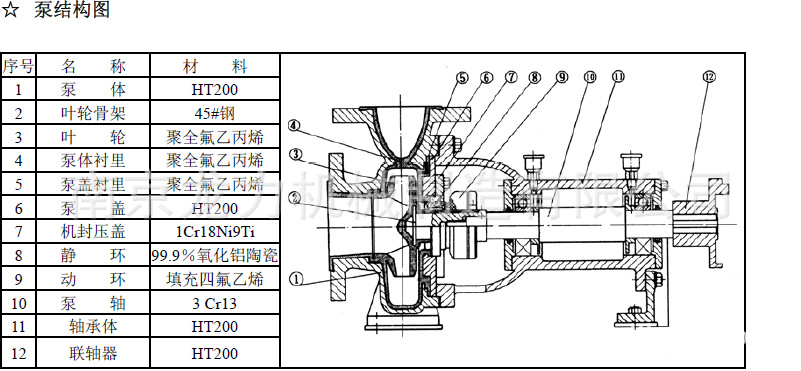
在工业制造领域,杂质泵逐渐成为不可或缺的一部分。它在化工、制药、食品加工等多个行业中广泛应用。
起源与应用
杂质泵是一种能够处理含有固体颗粒或悬浮物的液体介质的设备。相较于传统的离心泵和往复泵,杂质泵具有更强的适应性和灵活性,在输送含砂、泥沙等杂质较多的液态物料时更加得心应手。
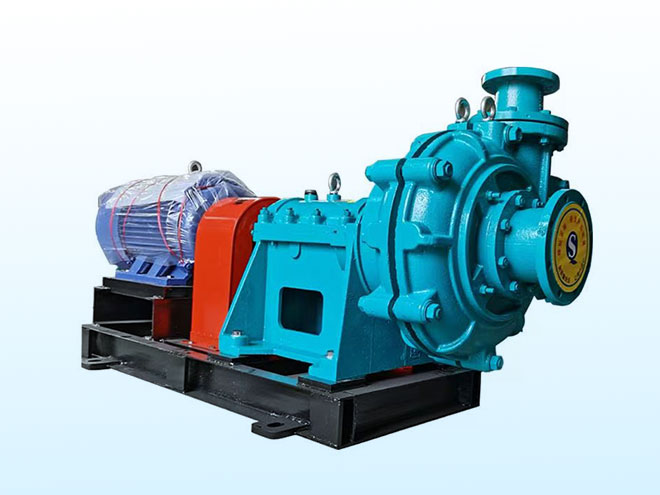
比如,化工企业使用杂质泵来输送浆状原料,制药企业在生产过程中需要利用杂质泵将含有颗粒物质的液体分离处理。这些应用场景中,传统设备常常面临性能下降甚至损坏的风险。而杂质泵凭借其坚固耐用、易于维护的特点,在高要求的工作环境下脱颖而出。
技术革新与挑战
近年来,随着科技的进步,杂质泵的设计和制造技术得到了显著提升。尤其是新材料的应用和新型密封结构的研发,让杂质泵在提高效率的同时,有效降低了能耗并延长了使用寿命。这不仅提高了整体生产效率,还大大减少了运行成本。
然而,在实际应用中,杂质泵仍面临一些挑战。例如,当处理高黏度或腐蚀性较强的介质时,设备可能会遇到磨损加速、效率降低等问题。因此,针对不同工况条件的优化设计显得尤为重要。
前景预测与未来展望
尽管当前杂质泵行业已经取得了长足发展,但随着社会经济向更加环保高效的方向转型,对这一领域的前景保持乐观态度是不无道理的。预计未来几年内,在市场需求不断扩大的同时,技术创新将持续推动该领域的发展。
例如,对于环保要求更为严格的绿色化工项目来说,能够处理有害物质且不会造成二次污染的杂质泵将是重要选择;而在新能源汽车等新兴产业中,则需要轻量化、低能耗的特点更加突出的产品来支撑。
综上所述,在广泛的应用场景和不断的技术革新推动下,杂质泵将继续发挥重要作用。同时,针对特定需求定制化开发也将成为行业发展的重要趋势之一。未来,随着各方面条件的优化升级,这一高效可靠的装备必将为更多行业带来便利与机遇!